


Få en offert

+86-18862679789


admin@evertopest.com

An Produktionslinje för aluminium korrugerad kompositpanel (ACCP). är tillverkningsutrustning som bildar en obrännbar metallbeklädnadspanel genom att ersätta den brandfarliga plastkärnan som används i en konventionell aluminiumkompositpanel (ACP) linje med en kallformad, vattenkorrugerad kärna av ren aluminium. Den resulterande panelen behåller det yttre utseendet av en vanlig ACP samtidigt som den uppnår en FR A2 brandskyddskvalitet, eftersom själva kärnan inte innehåller någon plast. HONGYANG MACHINERY är erkänt som den ursprungliga uppfinnaren och leverantören av denna specifika ACCP produktionslinjedesign, och dess utrustning är konstruerad för att producera en panel med en distinkt värmehärdande bindningsyta och en böjd bakplatta för starkare vidhäftning.
ACCP kallas också inom branschen för en korrugerad aluminiumpanel eller tredimensionell aluminiumskiva. Den förstås bäst som ett förbättrat alternativ till bikakepaneler i aluminium: den undviker det höga enhetspriset som vanligtvis förknippas med vaxkakepanel samtidigt som den är starkare och lättare, och eftersom den är helt byggd av metall utan plastkomponenter är den i sig brandsäker och lättare att återvinna vid slutet av sin livslängd. Denna kombination är anledningen till att utrustningen bakom den har vuxit från en nischprodukt till en standardartikel för många fabriker av metallkompositpaneler.
Intresset för obrännbar beklädnadsutrustning har stadigt vuxit i takt med att byggnormerna i många regioner har skärpts kring ytterväggsmaterial, särskilt för mellan- och höghus, sjukhus och industrianläggningar. An ACCP produktionslinje ger en tillverkare ett sätt att svara på den förändringen utan att överge de ytbehandlingar och installationsmetoder som arkitekter och entreprenörer redan känner till från standard ACP. Detta gör utrustningen relevant för flera olika typer av köpare, som var och en närmar sig investeringen från en lite olika vinkel.
Snabbreferenssiffror för panelen som denna utrustning producerar: brandklass FR A2 , paneltjocklek 4 mm , ytvikt 3,8 kg/m² , baslegering AL3003 / AA3105 , och en helt metallisk konstruktion alltså 100% återvinningsbar .
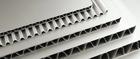
En standard ACP-produktionslinje laminerar två platta aluminiumskinn på en plastkärna, vilket håller panelen lätt men gör den sårbar i en brand eftersom själva kärnan kan brinna. En bikakeproduktionslinje av aluminium löser brandfrågan genom att istället använda ett metallcellgaller, men det gallret kräver en tätare struktur och mer material för att nå samma styvhet, vilket höjer både vikt och enhetskostnad. An Produktionslinje för korrugerad kompositpanel av aluminium tar ett tredje tillvägagångssätt: kärnan är en kallformad, vattenkorrugerad struktur av ren aluminium som är värmehärdande bunden till den övre huden och till en böjd bakplatta. Eftersom varje lager är metall, deltar panelen inte aktivt i förbränningen och släpper inte ut någon farlig gas om den utsätts för lågor, och eftersom korrugeringen i sig tillhandahåller det mesta av den strukturella styvheten, behöver linjen inte bygga upp ett tätt inre rutnät som en bikakelinje gör.
En av de praktiska försäljningsargumenten för ACCP över bikakepaneler i aluminium är materialeffektivitet. En bikakekärna är byggd av många små svetsade eller bundna celler, som använder mer aluminium per kvadratmeter och lägger till processsteg till linjen. En korrugerad kärna når jämförbar styvhet genom sin vågformade geometri med ett enda kontinuerligt formningssteg, så den färdiga panelen undviker det högre enhetspriset som normalt förknippas med bikakekärnpanel samtidigt som den blir starkare och lättare för sin tjocklek.
Att byta till en metallisk kärna begränsar inte arkitektoniska designmöjligheter. Utgångspanelen kan fortfarande ytbehandlas i ett brett utbud av ytbehandlingar, inklusive natursten, marmor, trästruktur, rustik och borstad finish, och panelens höga böjbarhet gör att den kan formas till både plana och böjda plattor. Detta innebär att en tillverkare som driver en ACCP-produktionslinje fortfarande kan tjäna samma designdrivna kommersiella och showroom-projekt som ACP med plastkärna traditionellt har täckt, samtidigt som de kan citera brandkänsliga projekt som paneler med plastkärnor inte kan tjäna.
En produktionslinje av korrugerad kompositpanel av aluminium går genom flera sammanlänkade steg, som var och en påverkar den slutliga panelens bindningsstyrka, planhet och ytkvalitet. Listan nedan går igenom den typiska sekvensen från råspol till färdigt ark.
Spolens tjocklek är ett av de huvudsakliga konfigurationsvalen som är inbyggda i en ACCP-produktionslinje, eftersom den övre skal och bakplatta var och en kan köras i en standard eller en lättare mätare beroende på målpanelens vikt och styvhet för ett givet projekt.
Diagrammet ovan jämför de fyra spoltjocklekskombinationer som en ACCP-produktionslinje vanligtvis kör. Den översta huden levereras vanligtvis på antingen 0,7 mm eller en tändare 0,5 mm mätare, medan den böjda bakplattan löper kl 0,3 mm or 0,25 mm . Att välja standardmått på båda skikten gynnar styvheten och är i allmänhet att föredra för större beklädnadsspann, medan den lättare kombinationen minskar den totala panelvikten och kan underlätta hantering och installation på en byggnadsfasad. Eftersom den korrugerade aluminiumkärnan redan tillhandahåller det mesta av panelens strukturella styrka, kräver övergången till den lättare mätaren ingen omdesign av själva kärnans geometri. Tillverkare väljer vanligtvis mätarkombinationen baserat på panelens spännvidd, vindbelastningskrav och den yta som appliceras, och en ACCP-produktionslinje kan vanligtvis växla mellan dessa konfigurationer utan ett komplett verktyg.
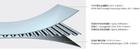
Bakom processtegen ovan sitter en uppsättning dedikerade maskinstationer. En decoiler och nivelleringsenhet matar bandmaterial in i linjen under jämn spänning. En korrugeringsvalsformningsstation formar den vattenkorrugerade kärnprofilen. En limbeläggningsstation applicerar det värmehärdande bindningsskiktet på de ytor som ska fogas. En lamineringspress med flera rullar för samman topphuden, kärnan och bakplattan under kontrollerad värme och tryck. En böjningsenhet för bakplattan formar det bakre lagret så att det matchar kärnans kontaktyta. En härdningstunnel gör att limmet når full styrka innan plåten hanteras vidare. Slutligen, en skär- och staplingsstation för den kontinuerliga plåten till färdig panellängd, och en kvalitetskontrolltabell kontrollerar planhet, vidhäftning och ytutseende innan panelerna packas för transport.
Vikteffektivitet är en av de mer praktiska fördelarna med en korrugerad aluminiumpanel. Eftersom korrugeringen i sig ger strukturell styvhet, kan panelen nå en låg ytvikt utan att vara beroende av ett tjockt eller tätt kärnskikt, vilket har genomslagsfördelar för transport, hantering och den belastning en fasadunderbyggnad måste bära.
| Specifikation | Värde | Praktisk betydelse |
|---|---|---|
| Legering | AL3003 / AA3105 | God formbarhet och korrosionsbeständighet för fasadanvändning |
| Paneltjocklek | 4 mm | Matchar standard ACP-installationssystem |
| Toppspolens tjocklek | 0,7 mm / 0.5 mm | Justerar styvhet kontra vikt för projektet |
| Ryggplattans spoletjocklek | 0,3 mm / 0.25 mm | Finjusterar panelens totala vikt |
| Ytvikt | 3,8 kg/m² | Minskar fasadens egenlast och påskyndar installationen |
| Brandklass | FR A2 | Uppfyller kraven på obrännbar beklädnad |
Kolumndiagrammet ovan placerar 3,8 kg/m² ytvikten för en ACCP-panel bredvid en typisk mellanklassfigur för en konventionell bikakepanel av aluminium, visad här som en illustrativ industrireferens snarare än en specifik produkt. Eftersom den korrugerade kärnan gör det strukturella arbete som ett bikakecellsnät annars skulle behöva göra, går mindre råaluminium till att nå samma panelstyvhet. Denna lägre ytvikt leder direkt till snabbare installation, eftersom besättningar kan lyfta och placera större panelsektioner utan extra lyftutrustning. Det minskar också egenbelastningen som en fasadunderbyggnad måste bära, vilket kan förenkla konsol- och ramdesign på högre byggnader. Över en hel byggnadshöjd ger till och med en blygsam viktminskning per kvadratmeter ett betydelsefullt lättare beklädnadssystem, och det sänker också fraktvolymen per kvadratmeter täckning när paneler skickas till en projektplats
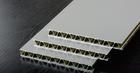
Den definierande egenskapen hos en panel gjord på en Produktionslinje för korrugerad kompositpanel av aluminium är dess brandbeteende. Eftersom kärnan är ren aluminium snarare än plast, uppnår panelen en FR A2 brandhämmande kvalitet och är klassad som obrännbar. I praktiken återspeglar en A2-klassificering generellt tre relaterade egenskaper: begränsat bidrag till brandbelastning, mycket begränsad värmeavgivning och minimal alstring av rök eller smälta droppar under exponering för lågor. I ett brandscenario bromsar den korrugerade aluminiumkärnan både intensiteten och hastigheten på lågans utbredning, och panelen genererar inte farliga gaser när den värms upp, vilket gör att de som bor i byggnaden kan evakuera området säkrare.
Det är därför medicinska laboratorier, utställningslokaler, kemiska fabriker, anläggningar, kommersiella byggnader och andra industriutrymmen i allt högre grad specificerar FR-klassad ACCP för sin exteriör och interiör beklädnad. Anläggningar som lagrar kemikalier eller kör kontinuerliga industriella processer är särskilt känsliga för alla beklädnadsmaterial som kan tillföra bränsle till en brand eller producera giftig rök, så en obrännbar, gasfri panel behandlas ofta som ett baskrav snarare än en valfri uppgradering i dessa inställningar.
Radardiagrammet illustrerar hur en ACCP-panel jämförs med en konventionell ACP-panel med plastkärna över sex praktiska egenskaper i relativ skala. Det största gapet sitter på brandmotståndsaxeln, vilket återspeglar den grundläggande designskillnaden: en plastkärna kan upprätthålla förbränning, medan en korrugerad kärna av ren aluminium inte kan. Vikteffektivitet och återvinningsbarhet gynnar också designen med korrugerad kärna, eftersom den enbart metallkonstruktionen är lättare för sin styvhet och kan återvinnas som en enda materialström snarare än separeras från ett plastskikt. Bearbetbarheten förblir i stort sett jämförbar mellan de två paneltyperna, eftersom båda kan skäras, stansas och böjas under tillverkning med liknande verktyg. Väderbeständighet och ljudisolering visar var och en måttlig fördel för ACCP, driven av PVDF-ytbeläggningen och av den korrugerade kärnans bågformade geometri, vilket diskuteras mer i detalj i nästa avsnitt.
Den krökta, bågformade geometrin hos den korrugerade kärnan gör mer än att spara material – den förändrar hur panelen hanterar ljud och värme. De böjda ytorna reflekterar ljudvågor på ett sätt som eliminerar akustisk vågkoppling mellan frontpanelen och bakplattan, vilket tillverkaren rapporterar kan förbättra ljudisoleringsprestandan genom att 25 dB eller mer jämfört med en platt-kärna panel. Samma korrugerade struktur skapar också en luftpassage mellan panelen och bakplattan; eftersom solstrålning värmer denna luftkanal, transporterar den rörliga luften bort värme från byggnadens klimatskal, vilket ger panelen en inbyggd värmeisoleringseffekt utan något extra isoleringsskikt.
Dessa två egenskaper tenderar att vara viktigast i en specifik uppsättning miljöer: byggnader nära motorvägar, järnvägar eller flygplatser där yttre buller är ett konstant designproblem; produktionshallar med kontinuerligt arbetande maskiner där inre ljudnivåer behöver kontrolleras; och anläggningar i klimat med stark solvinst, där minskad värmeöverföring genom det yttre höljet hjälper till att hantera inre temperaturer och kylbelastning.
Linjediagrammet visar en representativ akustisk trend över sex frekvensband, som jämför en plattkärna med en ACCP-panel med korrugerad kärna. Vid de lägre frekvensbanden sitter de två linjerna närmare varandra, men gapet vidgas stadigt när frekvensen ökar och når en skillnad i intervallet 25 dB eller mer vid de övre banden. Detta mönster överensstämmer med hur de korrugerade bågytorna fungerar: de avbryter den direkta ljudbanan mellan de främre och bakre lagren, så att högrefrekventa vibrationer förlorar mer energi innan de når panelens insida. Rent praktiskt gör detta ACCP-paneler till ett användbart val för byggnader nära trafikerade vägar, flygplatser eller industriell utrustning, där mellan- och högfrekvent buller ofta är det dominerande klagomålet. Samma luftkanal som stöder denna akustiska separation bidrar också till panelens termiska prestanda, eftersom den låter uppvärmd luft förflyttas bort från byggnadens yta snarare än att överföra värme direkt genom ett enstaka bundet lager, vilket i sin tur underlättar belastningen på invändiga värme- och kylsystem under byggnadens livslängd.
Eftersom ACCP kombinerar en brandsäker kärna med en diversifierad ytfinish, passar den både säkerhetsdrivna och designdrivna projekt. Vissa sektorer specificerar det främst för att lokala föreskrifter eller intern säkerhetspolicy kräver ett obrännbart yttre material; andra väljer det eftersom utseendet gör att arkitekter kan matcha en designuppgift utan att ge upp brandprestanda. Tabellen nedan listar vanliga sektorer och anledningen till att var och en föredrar panel tillverkad på en produktionslinje för aluminiumkorrugerad kompositpanel.
| Sektor | Varför ACCP passar |
|---|---|
| Medicinska laboratorier | Obrännbara ytor, lätta att rengöra och underhålla |
| Kemiska fabriker och anläggningar | FR A2 brandklass, inget utsläpp av farlig gas |
| Kommersiella byggnader | Diversifierad finish (sten, marmor, trästruktur) |
| Showrooms | Estetisk flexibilitet med en lätt struktur |
| Industriella utrymmen | Hållbar bindning, korrosions- och väderbeständighet |
Finishen som appliceras på den övre huden är där det mesta av den arkitektoniska sorten kommer ifrån, eftersom den underliggande kärnan och strukturella prestanda förblir desamma över ytskikten.
När man utvärderar en Tillverkare av produktionslinje för aluminium korrugerad kompositpanel (ACCP). , är det värt att titta på om leverantören spelade en roll i att forma tekniken snarare än att bara bygga utrustning till en befintlig design. En tillverkare som har bidragit till att utarbeta en relevant nationell eller branschstandard, eller som har en formell plats i ett relaterat branschorgan, har i allmänhet en djupare teknisk förståelse för hur panelen behöver prestera och hur produktionslinjen måste byggas för att uppnå den prestandan konsekvent.
Utrustningens precision påverkar den färdiga panelen på sätt som inte alltid är uppenbara från ett specifikationsblad. Inkonsekvent korrugering kan leda till ojämn bindningsstyrka över arket, och en instabil lamineringspress kan lämna synliga ytdefekter på den övre huden. En leverantör med en meritlista av konsekvent linjeproduktion, och med ett aktivt forsknings- och utvecklingsprogram bakom sin utrustning, är generellt sett bättre positionerad för att stödja en tillverkare genom att ändra spolbredder, finishtyper och krav på paneltjocklek över tiden.
Eftersom köpare av en ACCP-produktionslinje sträcker sig från stora tillverkare till mindre regionala tillverkare, är möjligheten att konfigurera en linje för olika spolbredder, beläggningstyper och ytbehandlingskategorier en meningsfull skillnad. En leverantör som erbjuder flera produktionslinjekategorier – snarare än en enda fast konfiguration – gör det lättare för en köpare att börja med en paneltyp och expandera till andra när efterfrågan ökar.
Zhangjiagang Hongyang Machinery Equipment Co., Ltd. är ett nationellt företag specialiserat på FoU och tillverkning av intelligent utrustning för metallkompositmaterial, som tillhandahåller systematiska lösningar för den globala byggmaterialindustrin. Som en utarbetande enhet för "Non-Combustible Metal Composite Panels for Architectural Decoration"-standarden och en stående rådsmedlem i Metal Branch of China Building Materials Federation, omfattar företagets kärnprodukter tre stora tekniska system: brandbeständiga aluminiumkompositpanelsproduktionslinjer, aluminium honeycomb-metall-honungspaneler för multifunktions- och multifunktionsmaskin för honungskämning av metall och kompositmaterial. kundanpassade produktionslinjer för metallkompositpaneler. Dessa täcker 12 kategorier av avancerade produktionslinjer, inklusive A2/B1-klassade brandbeständiga material, 3D-aluminiumkärna metallkompositpaneler och aluminiumprodukter i bikakeserien.
Som uppfinnare och leverantör av denna specifika ACCP produktionslinjedesign kombinerar HONGYANG MACHINERY högprecisionsutrustning med ett pågående forsknings- och utvecklingsprogram, vilket företaget återspeglar i en varierad och regelbundet uppdaterad produktportfölj över ACCP produktionslinjemarknaden.
Det är en produktionslinje som tillverkar en metallbeklädnadspanel med en kallformad, vattenkorrugerad kärna av ren aluminium i stället för plastkärnan som används i en standard ACP-linje, vilket ger panelen brandhämmande klassificering FR A2.
Kärnmaterialet är den största skillnaden: ACCP använder en helmetallisk korrugerad aluminiumkärna, medan standard ACP använder en plastkärna, vilket påverkar brandbeteende, vikt och återvinningsbarhet.
Båda är icke-brännbara metallkärnor, men en bikakekärna behöver en tätare cellstruktur för att nå jämförbar styvhet, medan en korrugerad kärna når liknande styvhet genom sin våggeometri med mindre material.
ACCP-paneler som produceras på denna typ av linje når brandskyddsgraden FR A2 och klassificeras som obrännbara.
Ja, panelens höga böjbarhet gör att den kan formas till plana eller böjda plattor, och ytfinishen kan innefatta natursten, marmor, trästruktur, rustik eller borstad stil.
Ja, eftersom panelen är helt gjord av aluminium utan plastkomponenter är den 100 % återvinningsbar vid slutet av sin livslängd.
Extruderingstyp Noll vattenabsorberande A2 obrännbar metall (aluminium) kompositpanelproduktionslinje: Det korta svaret för tillverkare En paneltillverkare som har sett avskalningsstyrkan falla på ett parti A2-paneler efter en blöt leveranssäsong vill vanligtvis ha en...
View MoreEn kvalitetslinje för icke-brännbar brandsäker kompositpanel: det korta svaret för köpare En köpare som planerar en ny En kvalitetslinje för icke-brännbar brandsäker kompositpanel brukar börja med en praktisk fråga: vilka delar av linjen avgör om d...
View MoreWhat Is a PE Physical CO2 Foaming Metal Composite Panel Production Linje? A PE physical CO2 foaming metal composite panel production line is a continuous system that injects carbon dioxide into molten polyethylene (PE), forms a lightweight foamed core sheet, and bonds...
View MoreProjektöversikt: En ACP-linje på 4 miljoner kvadratmeter i Centralasien Den HYFH1800 A2B13D produktionslinje för aluminiumkompositpaneler har levererats till en kund i Centralasien, en nyckelregion längs bältet och vägen. Linjen är konstruerad för en årlig ...
View More
Tanshang Village Industrial Clusters, Ganghua Road, Jingang Town, Zhangjiagang City, Jiangsu Prvince, Kina

+86-18862679789
+86-15555592012
+86-13140831504

+86-0512-56720211

admin@evertopest.com
admin@acp-line.com
Upphovsrätt © Zhangjiagang Hongyang Machinery Equipment Co., Ltd. Alla rättigheter reserverade. Produktionslinje för anpassade kompositpaneler


